 EN


Under en rutinemæssig temperaturstigningstest fejlede en 2000 A tavle, fordi dens hovedskinne nåede 112 K over omgivelsestemperaturen - 7 K over grænsen. Lederstørrelsen var ...
View More +
 +86-180 3625 3000

Skinnefremstillingsvejledning: Procestrin, materialer og kvalitetskontrol
Klokken 15.00. på årets varmeste eftermiddag rejser en 4.000 A omstilling i et kystanlæg for tredje gang i den uge. Designet var forsvarligt, og afbryderen testede fint. Den virkelige synder: et boltet led på en hovedstang, der blev udstanset, efterladt med en hævet grat og alligevel trukket ned. Graten begravede det meste af kontaktområdet, modstanden krøb opad, og hver daglig varmecyklus skubbede leddet tættere på fejl.
Denne historie gentager sig på tværs af branchen, fordi fabrikation af samleskinne — skæring, stansning, bukning, plettering, isolering og afprøvning — er hvor et sundt elektrisk design enten overlever eller stille og roligt falder fra hinanden. Konklusionen kommer først: Materialevalg og samlingskvalitet bestemmer et samleskinnesystems levetid langt mere end noget andet trykt på dets typeskilt. Gennemgangen nedenfor dækker kernefabrikationstrinene, kobber-versus-aluminium-beslutningen, hvordan rørformede samleskinner er isoleret, de tests, der faktisk forudsiger feltpræstationer, og hvad købere skal verificere, før de underskriver en indkøbsordre.
Hvad skinnefremstilling faktisk dækker
Fremstilling konverterer rå ledermateriale - typisk elektrolytisk kobberstang eller ekstruderet aluminiumslegeringsrør - til færdige, klar til at installere strømbærere. Det spænder over tre ret forskellige arbejdsgange:
- Flad-bar fremstilling: skære, stanse, bukke og plettere rektangulær stang til tavler, paneltavler og distributionssamlinger.
- Fremstilling af rørskinne: skæring af stive aluminium- eller kobberrør i længden, svejsning af endebeslag og splejsninger og montering af stolpeisolatorer og fastgørelsesbeslag - standarden for højspændingstransformatorstationer, hvor rør spænder mellem stålkonstruktioner.
- Busway montage: huse isolerede ledere inde i et kompakt kabinet til mellem- og lavspændingsfordeling, herunder højdensitetssystemer til kommercielle og industrielle bygninger.
Trinene overlapper hinanden, men det gør tolerancer, værktøj og fejltilstande ikke. En butik, der viser sig fremragende panelstænger, er ikke automatisk kvalificeret til at svejse understationsrør eller støbe isolering under vakuum, hvilket er grunden til, at hver egenskab fortjener separat undersøgelse, når du vurderer leverandører.
Kernefremstillingstrinene, i rækkefølge
Uanset produkttype følger disciplinerede butikker den samme seks-trins sekvens:
- Materialevalg og forberedelse — verificer legeringskvalitet og temperament i forhold til møllecertifikater, ret og rengør derefter lager før skæring påbegyndes.
- Klipning og dimensionering — skære, sav eller CNC-skåret i længde med firkantede flader; disse flader bliver senere en del af ledoverfladen.
- Stansning og boring — CNC-stansning holder typisk hulpositioner inden for ±0,1–0,2 mm, og hulplacering bestemmer direkte, hvor meget kontaktareal hver boltforbindelse får.
- Bøjning og formning — den indvendige bøjningsradius skal være mindst lig med stangtykkelsen for kobber; aluminium kræver mere generøse radier og opmærksomhed på kornretningen, eller den ydre flade revner.
- Overfladebehandling — affedt og deoxider, tin- eller sølvpladesamlingsområder eller påfør fuld isolering på højspændingsprodukter.
- Inspektion og prøvning — dimensionskontrol, hulmålere, prøveudtagning af pletteringsadhæsion og elektrisk test på isolerede produkter før forsendelse.
Overfladevalg fortjener sin egen beslutning, fordi det handler mellem omkostninger og ledstabilitet:
| Behandling | Hvad det leverer | Typisk brug | Watch-outs |
|---|---|---|---|
| Bare (renset, deoxideret) | Laveste omkostninger; er afhængig af højt spændetryk | Tørt indendørs koblingsudstyr | Oxidation øger ledmodstanden over tid |
| Blikbelægning | Forsinker oxidation; tilgivende for boltede samlinger | Generel strømfordeling, fugtige indendørs pladser | Blødere overflade; styre drejningsmomentet og undgå overkomprimering |
| Sølvbelægning | Laveste kontaktmodstand; tåler højere temperaturer | Højstrømsled, hyppig belastningscykling | Højere omkostninger; ridser afslører uædle metal |
| Støbning af epoxyharpiks | Fuldt dielektrisk lag; muliggør kompakte layouts | 35 kV-klasse rørformede samleskinner | Tomrumskontrol og helbredelseskvalitet er afgørende |
Bøjning genererer mest efterarbejde i typisk produktion. En stang, der er bøjet for stramt, eller på tværs af det rullende korn, kan se fejlfri ud og stadig bære mikrorevner, der vokser under årtiers termisk cykling. Sæt radius- og kornkrav på tegningen, ikke i operatørens hukommelse.
kobber eller aluminium? Fremstillingskonsekvenserne
Med hensyn til volumenledningsevne vinder kobber: omkring 100 % IACS mod omkring 61 % for aluminium. Men kobber er også omkring 3,3 gange tættere, og det ændrer regnestykket fuldstændig. For at bære den samme strøm har en aluminiumsstang brug for omkring 1,6 gange tværsnittet - men vejer stadig tæt på halvt så meget og koster mindre pr.
Elektrisk ledningsevne efter volumen (% IACS)
Aluminium leder ~61% såvel som kobber efter volumen, men vejer dog ~70% mindre - grunden til, at det dominerer rørinstallationer med lang spændvidde.
Vægt forklarer, hvorfor stive rørformede samleskinner i transformerstationer næsten altid er aluminiumslegeringer: Hvert ekstra kilogram på et langt spænd multipliceres til større understøtninger, fundamenter og installationsomkostninger. Magnesium-aluminium-sammensætninger tilføjer den styrke, som lange udendørs spændvidder og kortslutningskræfter kræver.
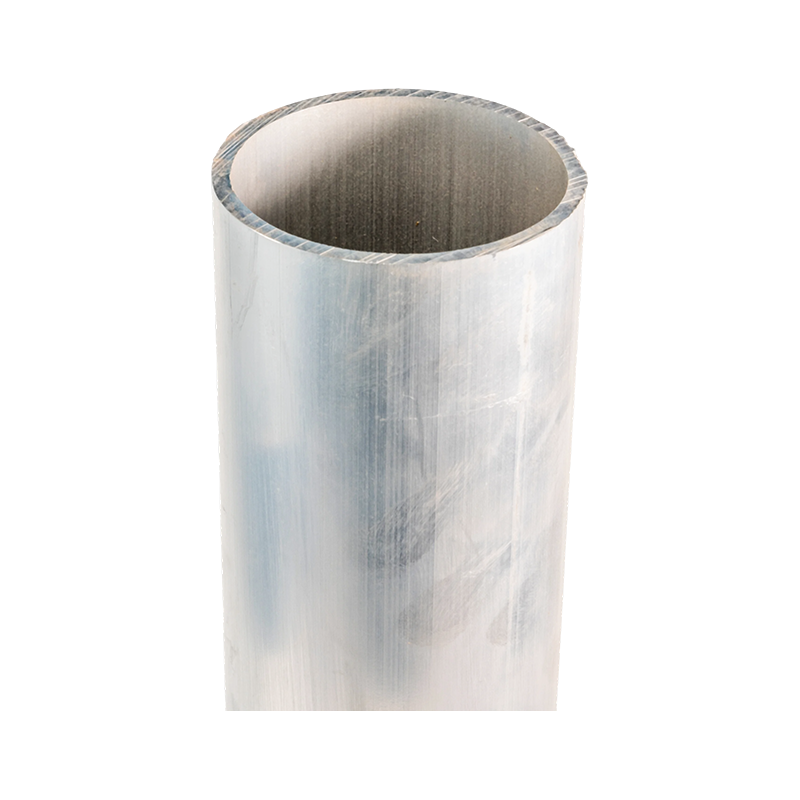 Ultra-højspænding magnesium-aluminiumslegering rørformet busstang Tilgængelig i 6063G, LF21Y, 6R05 og 2A14 legeringer til 220 kV til 1000 kV systemer, kombinerer denne sømløse rørformede leder den lette vægt og legeringsstyrke, som lange udendørs understationsspænd og kortslutningskræfter kræver. Se produkt →
Fremstillingen følger materialet. Aluminium genoxideres inden for få minutter efter rengøring, så samlingsflader skal deoxideres og samles omgående. Tilbagespringet efter bøjning er højere, bøjningsradier større, og svejsning kræver procedurer, der er kvalificeret til den specifikke legering - generiske kobberværksvaner overføres dårligt.
Isolering: Hvor rørformede samleskinner tjener deres beskyttelse
På mellem- og højspændings rørformede samleskinner er den blottede leder kun halvdelen af produktet. Isoleringssystemet indstiller krybeafstande, faseafstande, delvis udledningsadfærd og hvor kompakt installationen kan være. Hovedruterne er varmekrympende ærmer i grundenden; ekstruderet EPDM eller silikonegummi; PTFE til høje temperaturer og kemisk aggressive miljøer; og epoxyharpiksstøbning til højere spændingsklasser.
Casting er dér, hvor fabrikationsdisciplinen viser sig tydeligst. Under vakuumstøbning udvindes luft og flygtige stoffer, før harpiksen hærder, uden at efterlade hulrum til frøets delvise udledning. En isoleret stang uden den kontrol kan bestå en fabriksmodstandstest og stadig ældes for tidligt i drift - en af grundene til, at 35 kV-klassens produkter rutinemæssigt screenes med delvis udladningsmåling.
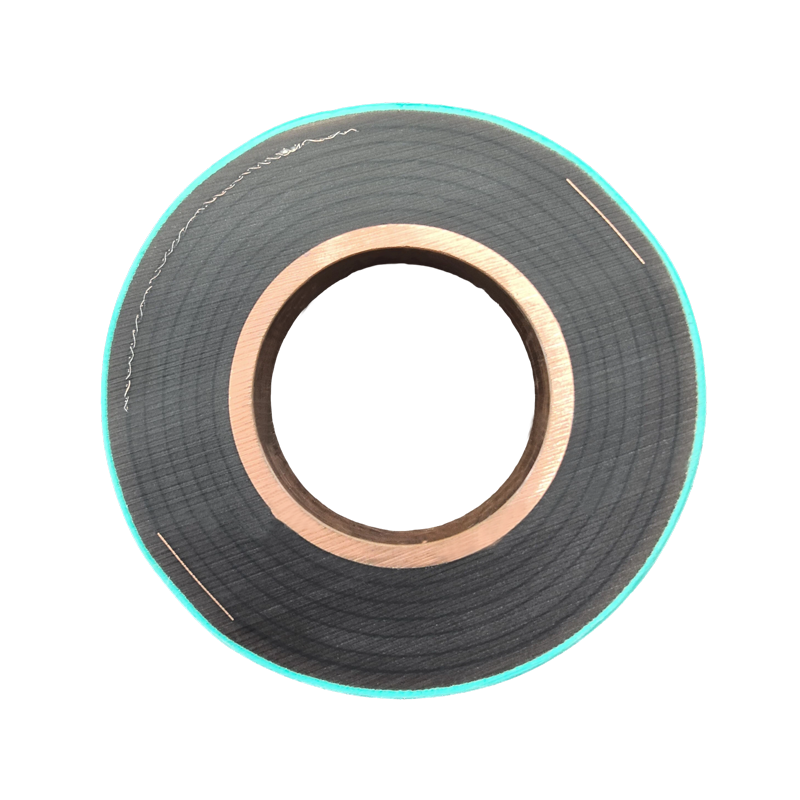 Rørformet busstang til støbning af epoxyharpiks Vakuumstøbt i en enkelt sømløs støbning af iltfrit kobber, denne flammehæmmende 35 kV-klasse stang eliminerer isoleringsgrænseflader og hulrum, understøtter delvis udledningsskærmning og en levetid på over 30 år. Se produkt →
Kvalitetskontrol, der forudsiger feltpræstation
Tre testfamilier adskiller en streng fabrikant fra en optimistisk:
- Test af temperaturstigning. I henhold til IEC 61439-1 kører en enhed ved nominel strøm, indtil temperaturen stabiliserer sig, med nøgne kobbersamleskinner begrænset til en stigning på 105 K over omgivelserne. Fordi opvarmning i resistive samlinger skalerer omtrent med strømmens kvadrat, viser selv beskeden ekstra ledmodstand sig hurtigt ved nominel belastning.
- Fuge- og belægningskontrol. Hulpositionsmålere, drejningsmomentbekræftelse og pletteringsadhæsionsprøvetagning fanger de defekter, der senere bliver til hot spots.
- Isoleringstest. Effekt-frekvensmodstand plus delvis afladningsmåling, især til støbte og ekstruderede systemer.
Temperaturstigning vs. belastningsstrøm (resistiv model)
Stig skalaer med kvadratet af strøm: Ved 125 % af den nominelle belastning producerer den samme fælles fysik omkring 56 % mere opvarmning.
Almindelige defekter og hvordan butikker fanger dem tidligt
De fleste omarbejdninger i samleskinneproduktion kan spores tilbage til en kort liste over tilbagevendende årsager. Proportionerne nedenfor er illustrative snarere end statistiske, men erfarne produktionsledere vil genkende figurens form:
Typiske drivkræfter for omarbejdning af fremstilling (illustrerende)
Grater og skarpe kanter — 30 % Bøj revner - 25 % Hulforskydning — 20 % Belægningsfejl - 15 % Isoleringshuller - 10 %
- Grater og skarpe kanter efter skæring eller udstansning — fikset ved at gøre afgratning til et obligatorisk, afskrevet trin i stedet for et valgfrit.
- Revner efter bøjning — forhindres ved at overholde minimumsbøjningsradier og bøjning mod det rullende korn, hvor designet tillader det.
- Hulforskydning — styret med CNC-stansning og go/no-go-målere i stedet for manuel layout.
- Delaminering af plettering — fanget ved adhæsionsprøver på hver batch, ikke kun den første artikel.
- Isoleringshuller — elimineret gennem vakuumstøbning og rutinemæssig screening af delvis udledning.
Hvad købere bør kontrollere, før de bestiller
Når du vurderer en producent, skal du bytte generiske spørgsmål ud med konkrete:
- Kan de levere møllecertifikater, der binder hver batch til en angivet legeringskvalitet og temperament?
- Er skæring, stansning, bukning, svejsning og isolering udført internt eller udliciteret til ukendte tredjeparter?
- For rørformede produkter: Hvilke svejseprocedurer og splejsningsdesign er kvalificerede, og kan de vise testregistreringer?
- For isolerede produkter: udføres støbning under vakuum, og kører de rutinemæssige delvist afladningstest?
- Hvilke tolerancer vil de forpligte sig til på hulpositioner, rethed og færdig længde - skriftligt?
Isoleringsvalg hører hjemme i samme samtale. PTFE holder sig stabilt i høje temperaturer og kemisk aggressive omgivelser, hvor gummisystemer ældes hurtigere, mens vakuumstøbt epoxy passer til højspændingsklasser og kompakte transformerstationer.
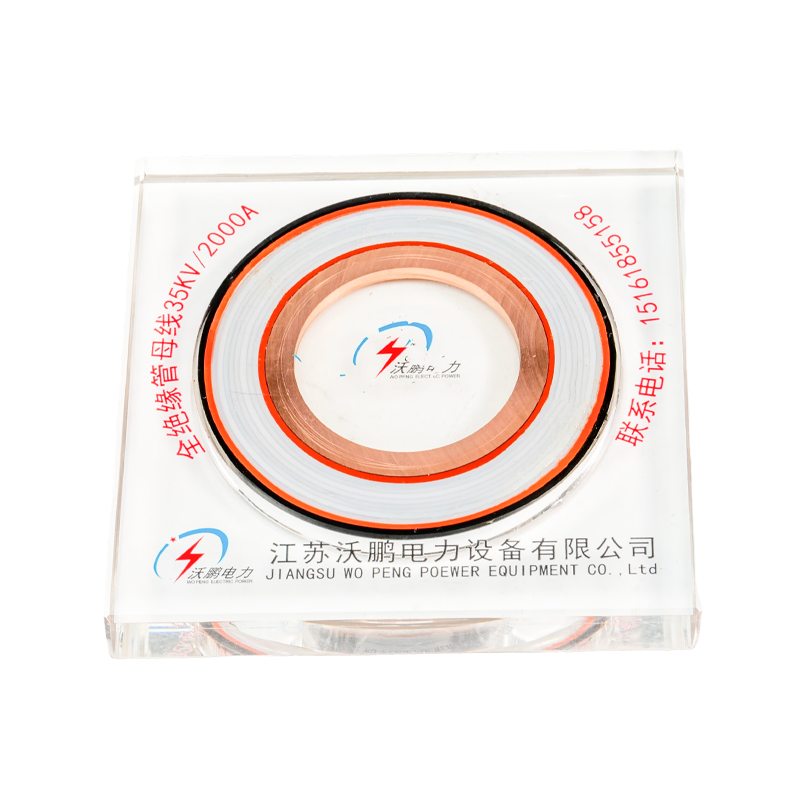 PTFE rørformet busstang Med PTFE-filmvikling, flere kapacitive skærme og et driftsområde på -60°C til 250°C plus IP68-beskyttelse, passer denne isolerede stang til højtemperatur-, kemisk aggressive og kompakte transformerstationsinstallationer. Se produkt →
Valglogikken gentager sig på tværs af ledertyper. Før du låser specifikationer, er det værd at læse en dedikeret gennemgang af hvordan man vælger den rigtige rørskinne i aluminiumslegering , og derefter tage en kort liste over krav til fabrikanten i stedet for omvendt.
Ofte stillede spørgsmål
Hvilken tolerance kan en fabrikant realistisk holde på hulpositioner?
CNC-stansning holder typisk ±0,1–0,2 mm på hulcentre; manuel boring fra påskrevne linjer kan glide mod ±0,5 mm eller værre. For boltede samlinger betyder ensartethed på tværs af parringsstænger mere end det absolutte antal, så spørg, hvordan butikken monterer sammenpassende dele.
Kan aluminiumsskinner erstatte kobber overalt?
Nej. Aluminium vinder på vægt og pris pr. ampere i åbne løb og lange spænd, men kobber giver stadig mening, hvor pladsen er trang, samlingerne er talrige, eller den omgivende infrastruktur er kobber. Aluminium-til-kobber-forbindelser kræver bevidst overgangsdesign og hardware.
Hvordan adskiller fabrikation af rørformet samleskinne sig fra arbejde med fladskinne?
Rør tilføjer ekstrudering eller tegning, kvadratisk afskæring i længden, svejsning af samlinger og endefittings og mekanisk design til spændingsbelastning og kortslutningskræfter. Stolpeisolatorer og fikseringsbeslag er en del af systemet, ikke tilbehør boltet på efterfølgende.
Hvad skal et fabrikationstilbud indeholde?
Som minimum: legering og temperament, dimensionelle tolerancer, isoleringsklasse og proces, testrapporterne leveret med forsendelsen og emballage designet til lange stive sektioner. Hvis en leverandør tøver med at skrive dem på skrift, skal du behandle det som data. For et rørformet samleskinnesystem, der er tilpasset din spænding, spændvidde og miljø, kan du anmode om en specifikationsgennemgang og sammenlign svar side om side.
Nyheder
-
-
Klokken 15.00. på årets varmeste eftermiddag rejser en 4.000 A omstilling i et kystanlæg for tredje gang i den uge. Designet var forsvarligt, og afbryderen testede fint. ...
View More + -
Spørg to kataloger, hvad en 100 × 10 mm aluminiumsstang kan bære, og du kan få to forskellige svar - 800 A fra det ene, 965 A fra det andet. Begge dele kan have ret, for et a...
View More + -
Spørgsmålet om kapacitet er også et temperaturspørgsmål En 100 x 10 mm kobberskinne kan ligne et sikkert valg for en 1000 A tavle, indtil den er installeret i et...
View More + -
Samleskinneisolatorer får sjældent opmærksomhed under rutinemæssig drift, indtil et flashover fjerner en koblingssektion eller en revnet understøtning tillader en samleskinne...
View More +
Anbefalede produkter


Mobil
KATEGORI
Produkter
Kontakt os
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 nr. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu-provinsen, Kina
Copyright © Jiangsu Wopeng Power Technology Co., Ltd.
Alle rettigheder forbeholdes.
 Producent af specialisoleret busstang
Rørskinnesystem Fabrik